
甘肃青海工业有机废水治理路径探索:食品加工厂、酸洗磷化等高浓度废水的一体化解决方案
2026/11/1 19:34:03 点击:
在甘肃、青海的工业产业布局中,大量中小型食品加工厂、农副食品加工企业、机械加工企业,在生产过程中会产生各类高浓度有机废水或者工业加工废水。这类废水的水质特性和生活污水差异巨大,污染物浓度高、成分复杂,很多还含有特殊的工业类污染物,处理难度远高于普通生活污水。如果直接用常规的生活污水处理设备去处理,很容易出现生化系统崩溃、出水指标超标的问题。想要实现这类工业废水的稳定达标,必须结合行业生产工艺的排水特点,定制针对性的预处理+生化深度处理组合工艺。
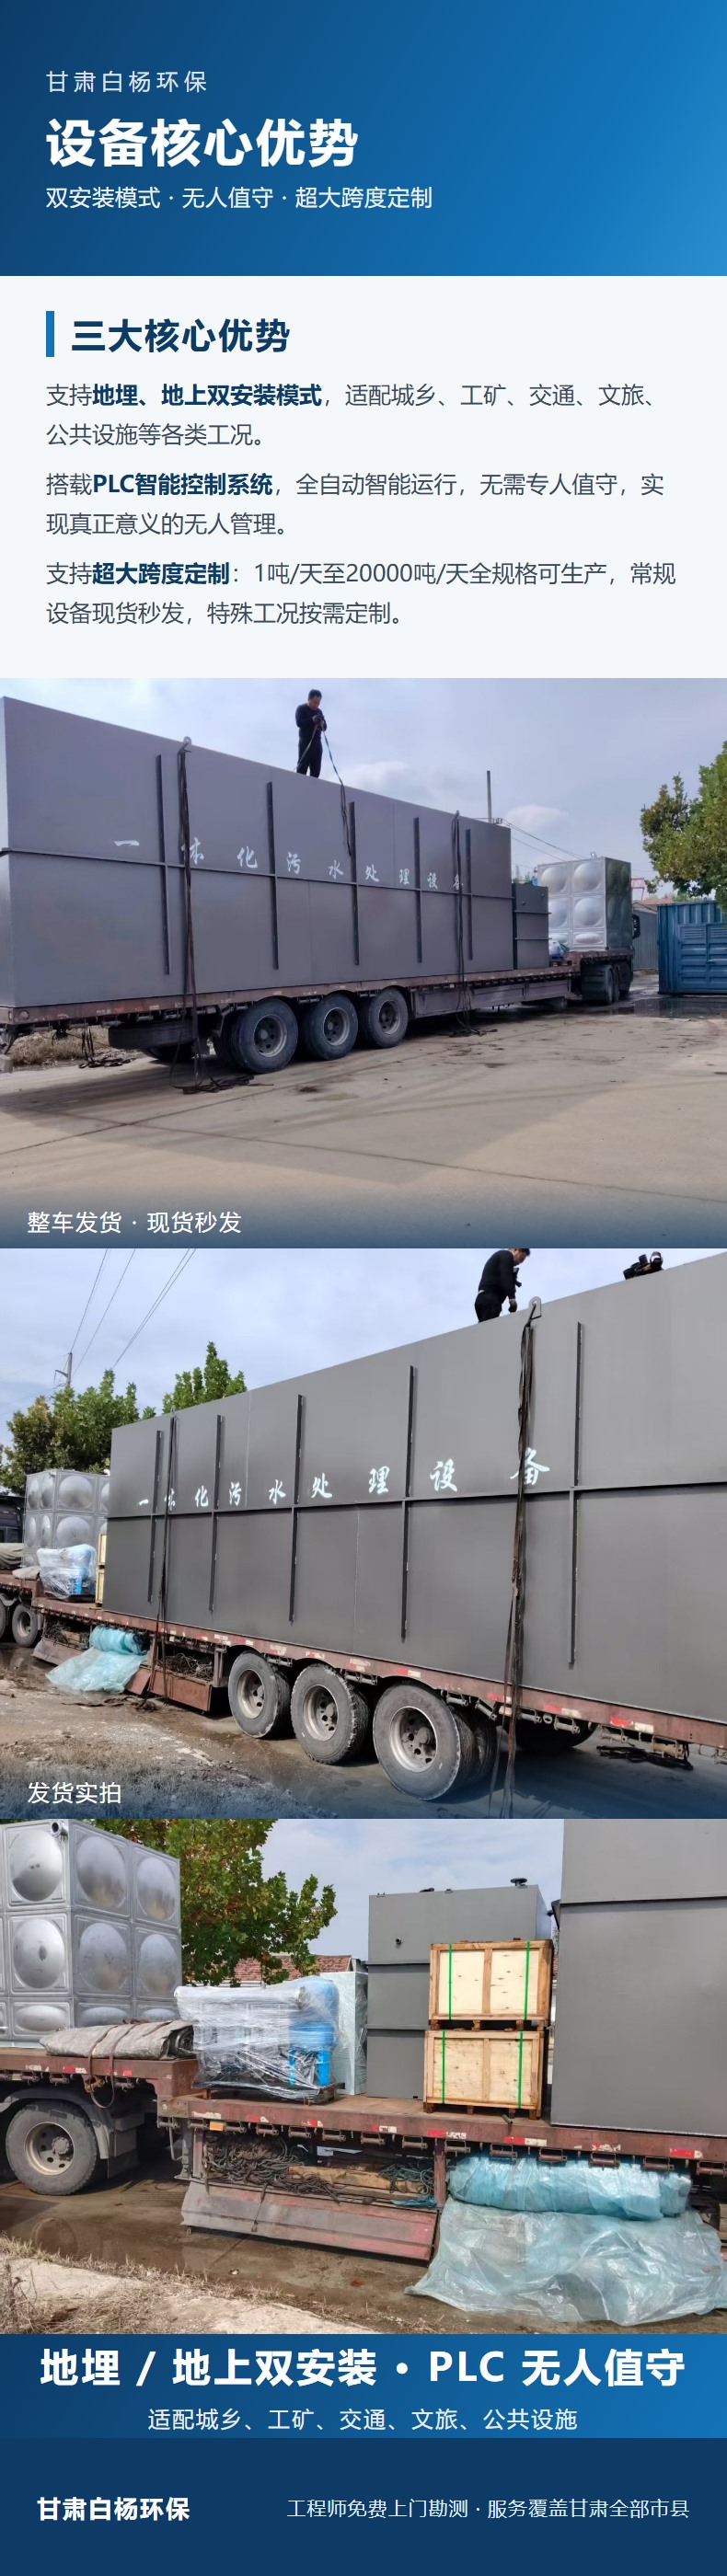
食品加工厂的废水,大多来自原料清洗、生产设备冲洗、地面清洁等环节,水中含有大量的淀粉、蛋白质、油脂、食品残渣,有机物浓度非常高。如果这类废水直接进入普通的生化系统,极高的进水负荷会快速超出微生物的降解能力,导致系统处理效果恶化,出现污泥膨胀等问题。因此针对这类高浓度工业污水处理项目,必须在生化系统之前设置足够容积的水质调节池,对来水进行均质均量,同时配套预处理单元去除大部分悬浮物和漂浮杂质,把进水的污染物浓度调控在生化系统可以稳定承受的范围内,再送入后续的一体化污水处理设备进行深度降解。
甘肃某马铃薯淀粉加工厂,生产旺季每天产生的清洗和加工废水接近200吨,水中含有大量的淀粉颗粒和植物蛋白,COD浓度远超普通生活污水。此前企业的简易处理设施处理能力不足,废水排放一直无法稳定达标。项目团队经过连续多日对不同生产时段的水质取样监测,最终设计出“格栅+沉淀池+调节池+厌氧预处理单元+接触氧化一体化污水处理设备+深度过滤”的完整工艺路线。废水首先通过多级格栅去除大颗粒的薯渣,进入沉淀池沉淀掉大部分淀粉颗粒,经过调节池均质后进入厌氧单元,通过厌氧菌的作用分解大部分高浓度大分子有机物,大幅降低废水的污染物浓度,之后再进入后续的好氧生化系统进行深度处理。整套系统投用后,即便在生产旺季满负荷运行,出水水质依然能保持稳定达标,帮助企业彻底解决了生产废水的治理难题。
酸洗磷化污水处理,是机械加工行业常见的废水治理场景。这类废水中含有大量的酸类物质、金属离子、磷酸盐,水质偏酸性,直接进入生化系统会破坏微生物的生存环境,导致生化系统完全失去活性。针对这类场景,必须在最前端设置专门的物化预处理单元,通过自动加药装置向水中投加对应的中和药剂、絮凝药剂,调节水体的pH值到适宜范围,让水中的金属离子形成沉淀物,通过沉淀分离去除,把预处理后的废水调整到符合生化进水要求的状态,再送入后续的处理系统。甘肃某机械零部件加工厂的酸洗磷化废水治理项目,正是采用了这样的工艺路线,前端的水处理自动加药装置精准控制药剂投加量,配合沉淀过滤单元去除大部分特征污染物,后续再通过一体化生化设备处理水中的少量有机物,整套系统运行稳定,出水指标完全符合当地的排放要求。
针对西北各类中小型工业企业的废水治理需求,甘肃本地的污水处理设备厂家可以提供高度定制化的解决方案。不同于标准化的生活污水处理设备,工业废水项目的工艺路线需要根据每个企业的实际水质化验结果量身设计,本地厂家的工程师可以快速上门取样,结合企业的生产工况制定最适配的处理方案。从前端的气浮沉淀设备、加药装置,到中段的生物反应池,再到后端的过滤消毒单元,整套系统可以整合为集成化的结构,大幅减少现场土建施工量,缩短项目建设周期。设备的罐体采用加厚碳钢防腐结构,针对工业废水的腐蚀性做了特殊强化,使用寿命更长,运行稳定性更高。本地厂家提供的全程验收指导服务,会协助企业准备好完整的项目验收资料,确保废水处理项目一次性通过当地生态环境部门的验收,避免企业因为环保手续不完善影响正常生产。
- 上一篇:小型一体化污水处理成套设备 2026/11/4
- 下一篇:医院污水处理设备怎么配?从排放标准到消毒环节的合规要点 2026/10/30